
奥迪A6 all 进气翻板卡涩故障(转轴旷动修复)

- duartskm
- 0浏览 · 2025-04-09 21:16· 发布于广东
几天前发帖提到了进气翻板故障的简单处理:拆机增重新清洗积碳安装后正常三天,行驶中再次报故障,亮发动机黄灯,加速无力,车抖,仪器检查后还是翻板动作位置卡死,再次拆一通。
检查是右侧翻板的最后一个翻板卡死,就是翻板的最下端低于分流钢片并产生接触卡死,这次要彻底检查什么原因导致接触,询问这翻板机构最的更换费用半边约莫3-4K,心里顿时萌生要制伏这个让人烦恼的畜生。
增压器抬下来了,两边翻板机构不管好坏都拆下来,一起等候处理。

去掉增压器,左右两条进气口翻板机构顿现

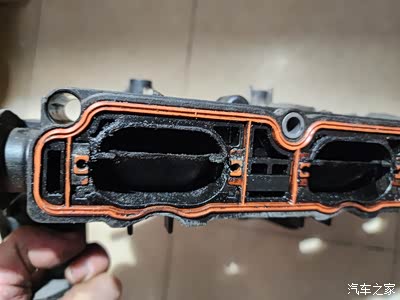
左侧清理过积碳油泥的

右侧清理过积碳油泥的
翻板结构很直观,拉包通过转轴带动三个翻板,按压第三个翻板轴向下压,能感受到明显的空旷,这个意思是轴端有明显的向下位移,导致翻板碰撞到分流钢片,关闭后再无法打开,旷动量有多少呢,拿工具来。

翻板结构很直观,拉包通过转轴带动三个翻板,按压第三个翻板轴向下压,能感受到明显的空旷


在常态下,用卡尺在翻板机构密封面为固定面,在翻板轴顶端或者翻板的合适处上找一个基准点来检测轴的上下旷动量,先将第三翻板的转轴向上靠近进气端的正常位置,测得是13.71mm,再将该翻板转轴下压到旷动最下端,测得是17.58mm,
再检查第一个翻板轴转轴旷动情况,大约在30丝左右,翻板底部与分离钢板距离大约是80丝左右,(姑且以这位标准值吧!)对比第三翻板的旷动量,脑补就知道结果了。
故障起因,个人认为是在长期使用中,转轴的末端在承受增压器的大力吹扫后转轴下端支撑因旋转导致磨损较多,不知道是轴磨了,还是轴套磨损了,更无法知道修理部位,修理量,修理难度,要什么修理材料。
这里解释一下,正常车的增压压力下,这个转轴磨损应该比刷过程序的要好很多。不多解释,如果是金属转轴和金属轴套,那也不会有问题,管他刷不刷程序呢?你们说是不是?


问题找到了,也知道配件价格了,那就研究一下,能不能自己搞个改进,拿起翻板机构仔细闻一下,好香啊,8K啊,有什么理由不花点时间呢?普惠的飞机发动机都能修好,这算个啥呀?
脑海复现N种方案:
1、拆解拉包头,分解三个翻板和转轴,看看转轴是不是钢轴,两端的支撑方式是金属还是塑料还是组合体,因为磨损严重,所以转轴和座子绝对不会是全金属结构,可能是半金属或者全塑料,定位和限位方式不清楚,我可不想成为产品设计师,我只是来强化某个部件或者接触方式,放弃全分解,也能保证回装(实在不行把钢片削掉3mm)
2、在第三个翻板转轴的末端,外侧部位开孔或者是研磨出转轴末端部分,嵌入一个金属钢套在轴上,再用金属片密封(防止漏气)。
3、多研究一下翻板结构,看看有没有更快捷的方法。
总之就是要把转轴套上一个金属套筒或者在转轴的下部强化一个金属座,来彻底解决再次磨损,并将转轴推送到原始工作位,保证转轴的两端同心,并保证每个翻板底部和分离钢片顶端间隙一样。

上图的最右端是第三个翻板,翻版的转轴两个边端左右各有一个明显嵌入的黑色胶块,估计是用来定位转轴的。

设想了一下后果,拆开会是什么结果?大不了粘回去,安装的方向也是下压的,掉不出来,不打开就不知道啥结构,拆。
找来鲤鱼钳。

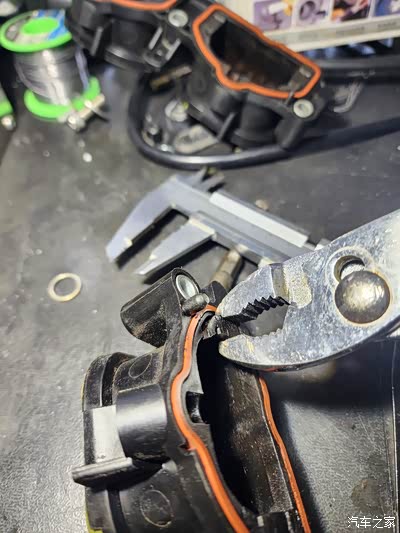
拔出定位塑料件,圆口处是直接顶在翻板转轴上的,左右各一个,磨损部位就在这个定位片的圆孔处,大致知道问题所在了,前面几种拆解方式就不考虑了。

再看看这个黄色翻板(耐高温的电木件)右侧露出来的圆柱体。
心中的修复方案出来了。测量翻板转轴直径约9mm。

工作图一张,想想以前的贴里的诋毁,笑一笑算了。

修复方案就是在翻板转轴的下方和定位片的顶端加一个半圆金属钢套(直径9mm),材料嘛,让我想想,在修理厂转了一圈,找到一个旧配件,大众的翻板机构,同样也是翻板失效,我看中的这个塑料盖子上的穿孔空心金属螺柱,估摸应该可以用上。

退出拆下左边一个空心金属套

测量内径约7mm,壁厚2mm,对比塑料定位块的残尖厚度差不多,大约20丝,修复方案有了。

两套翻板只要解决翻板末端的轴套就可以了,用多久算多久,唯一就是不能把新加的金属片有任何掉进气缸的可能,不管是安装过程滑脱还是完全磨损殆尽导致脱落。定位塑料片的固化方案也在几秒后到位。


开始切割

控制厚度

切削的形状,开口,让两端略过圆心1.5-2mm,确保托举和转轴能落位旋转

边端切口应该是外弧短与内弧两端30丝左右
处理托举面的平整度,保证精度,减少磨损,有2000的上一张

处理毛刺
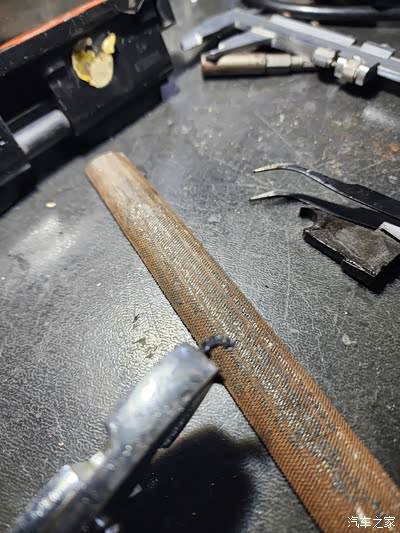
套管内径和翻板轴套有公差,找来一个钻头扩开


扩口结束
半圆金属垫板做好了,试装。
自我感觉良好,8K目测以经开始印刷了

静态位置试装
压入定位片,检测凸出高度,进行修磨,这个也不难,看你怎么调整金属垫外圆和定位片的配合,安装最后的定位片压入平面,一是要与拆装前一致,确保增压器口对口的密封,二是要以转轴允许松动30丝为准,间隙标准与拉包端的实测空隙一致即可。

对定位片修磨,两个翻板机构的尾段定位片都一样处理。

常态下,检查翻板的上下左右位移量,确定修复方法,本文强调的是上下旷量修复,左右旷量同样需要修复到位,定位片与金属垫片的外圆配合是定位翻板轴的核心。定位片与垫片的配合按照切割的垫片外圆弧面配合,装配定位后,就能防止翻板轴脱离正确位置。
考虑意外:如果上下正常,间隙合适,需要测量该轴的横向旷量,处理不当时,因为翻转也会发生再次碰撞,当粘接完毕又有横向旷量时,用CAD图标出翻板轨迹和分流钢片的顶端是否交汇,如有交汇碰撞,可以将翻板底部用平锉磨出横向旷量加80丝。
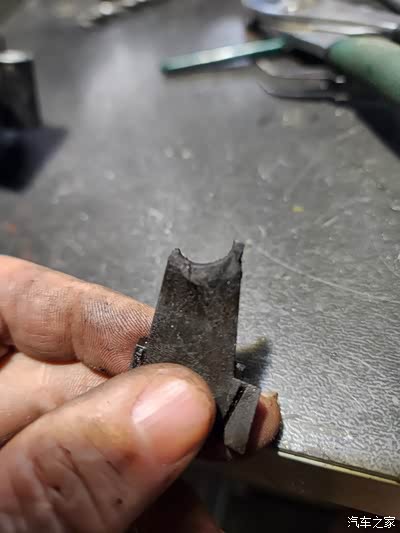

经过十几分钟的匹配组合,检测间隙,来到不允许强化金属定位片脱落的固定环节
本人使用粘接强度接近钢材屈服强度的专用双组份材料
先清理定位片与翻板内壁的接触面,去残渣油泥是核心。


定位片反面清整

双组份材料上场


再次检查两个翻板机构固定了金属垫板厚,装上定位片的最后安装高度,与安装面是否平齐,转轴是否间隙合适。
开始按照技术要求调制组合剂

将定位片和翻板内壁的接触面涂抹好组合剂。压合后将溢出组合剂立即用锐器剔除。

定位片填入到修订的高度 铲除翻板两侧的多余组合剂,确保翻板轨迹上无异物,最后通过透光方式检查翻板两个边端和内壁间隙都满足使用要求60丝左右。

使用热风枪固化组合剂

再次检查两个翻板机构的各自转轴两端间隙

修理厂负压检测验收强化修复结果,
两个翻板机构都能顺利最大开启和快速关闭(只到怠速气道)到位
果然8K基本到手

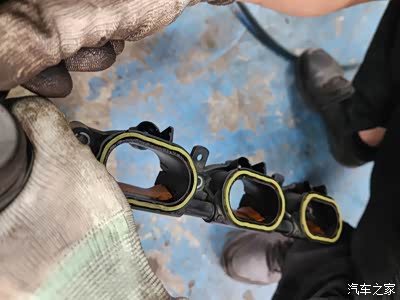
左右翻板机构装车后,再次检测翻板底部与分离钢片的顶部的间隙,全部达到80-90之间。


麻溜的回装

上路测试,大马力的进气声确实醉人。
加载中